抽象的な· この記事では、曲溝加工機、その設計原則、運用能力、パイプライン接合部の準備における重要な役割を調査します。この議論では、湾曲した溝形成の仕組み、加工パラメータ、工具構成、および産業用配管システムにおける信頼性の高い配管接続のための正確で再現性のある溝形状を確保するための工学的考慮事項について説明します。
01. パイプラインジョイントの準備における機能と役割
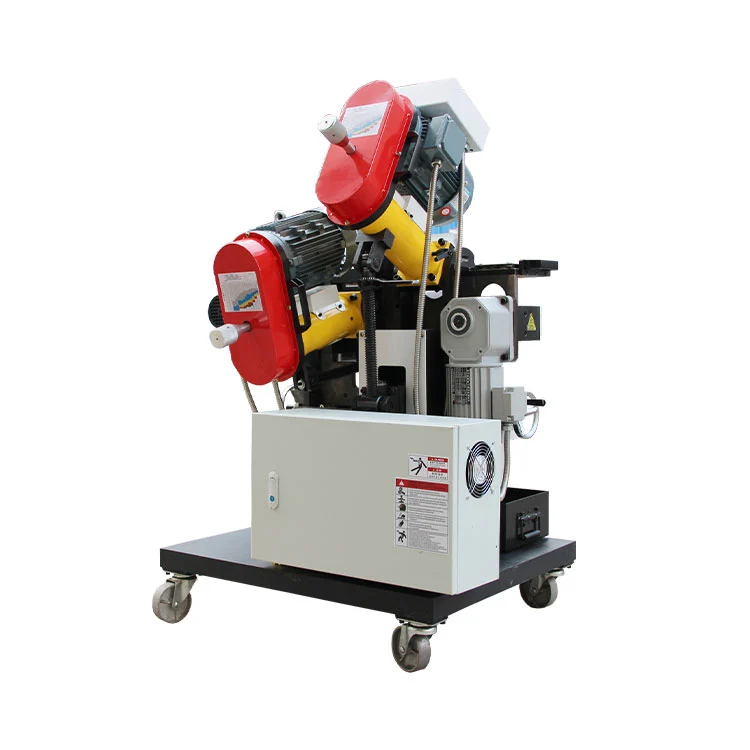
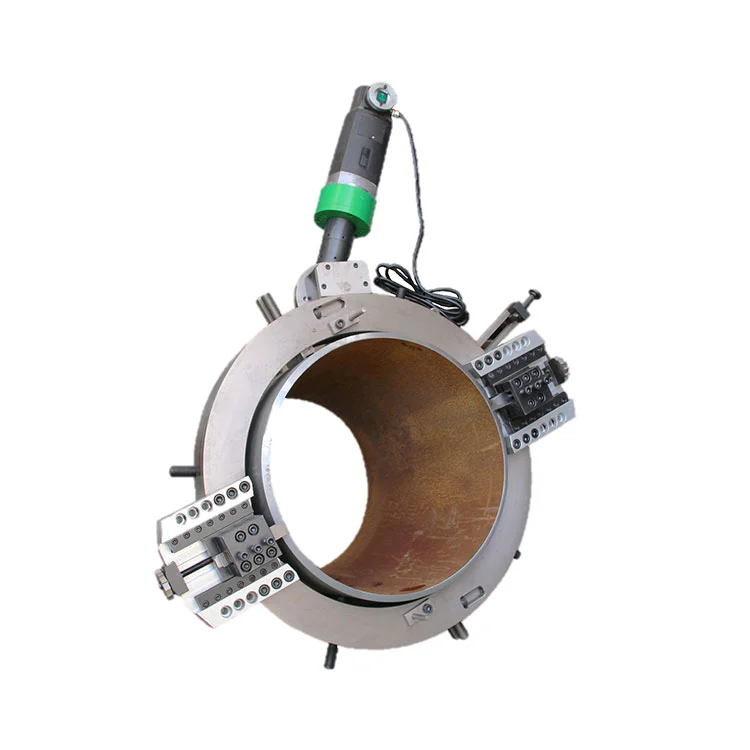
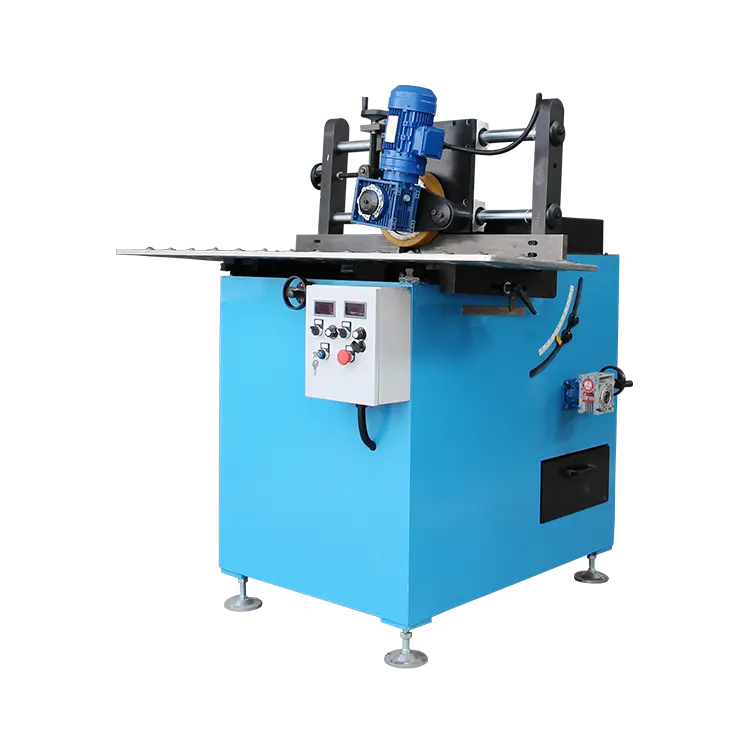
A 曲溝加工機パイプラインの製造において、機械的カップリングまたは溝付きジョイント接続用のパイプ端を準備するために使用される特殊な装置です。この機械は、パイプの外面の端近くに正確に形成された円周溝を作成します。この溝にはカップリング ハウジングとガスケットが収容され、漏れのない接合部を形成します。
湾曲した溝は、転造溝またはカット溝とも呼ばれ、溝付き配管システムの重要な特徴です。カップリングとの適切な係合を確保し、必要な圧力定格とシール性能を達成するには、溝の形状を正確に制御する必要があります。湾曲溝加工機はこのプロセスを自動化し、さまざまなパイプ サイズや材質にわたって一貫した再現可能な溝寸法を提供します。この自動化により、人的ミスのリスクが軽減され、すべてのジョイントが必要な仕様を確実に満たすことができます。
パイプ端に円周溝を形成します
溝付きメカニカルカップリング
漏れのないシールを実現する正確な溝形状
02. 動作原理と溝形成機構
回転ホイールがパイプ壁を溝切りロールに押し込み、材料を移動させて溝を形成します
切削工具は材料を除去して溝を形成します。肉厚の厚いパイプに適しています
パイプを回転させながら、溝入れツールを径方向内側に徐々に送り込みます。
溝の深さ、幅、位置を正確に制御することで、適切なカップリングの係合を保証します。
の曲溝加工機ロール溝入れまたはカット溝入れという 2 つの主な原理のいずれかで動作します。ロール溝入れでは、パイプ壁を溝入れロールに押し付ける成形ロールを使用し、材料を除去せずに移動させます。この方法は迅速で、滑らかな溝を生成し、ほとんどの標準的なパイプ材料に適しています。カットグルービングでは、切削工具を使用して材料を除去します。これは、肉厚のパイプやロールグルービングが不可能な特定の材料に必要です。
フォーメーションノート:ロール溝入れとカット溝入れのどちらを選択するかは、パイプの材質、肉厚、必要な溝の仕様によって異なります。ロール溝入れは、速度が速く、切りくずが発生しないため、一般に標準的な用途に適しています。切削溝加工は、肉厚が厚い場合や冷間成形に適さない材料に使用されます。
03. 機械構成とツーリングシステム
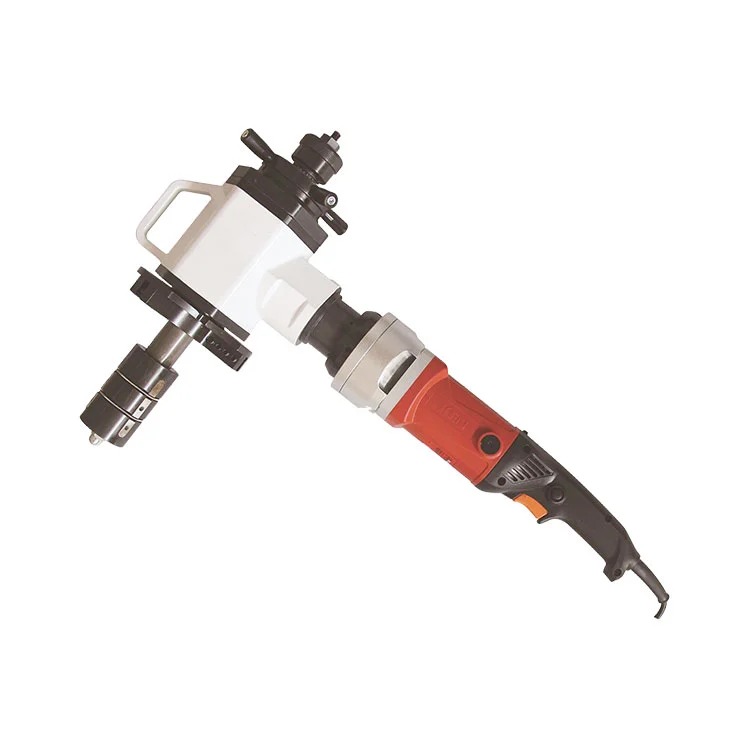
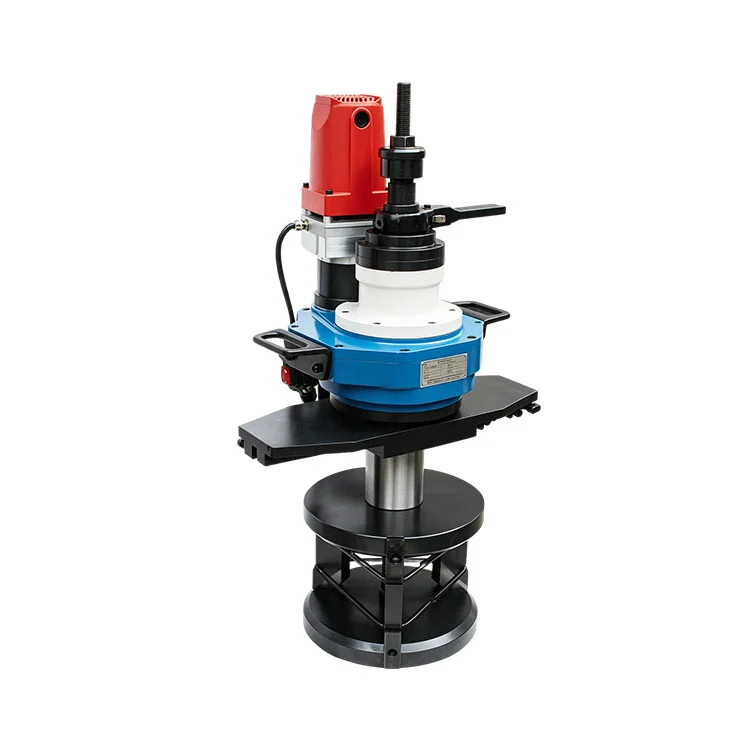
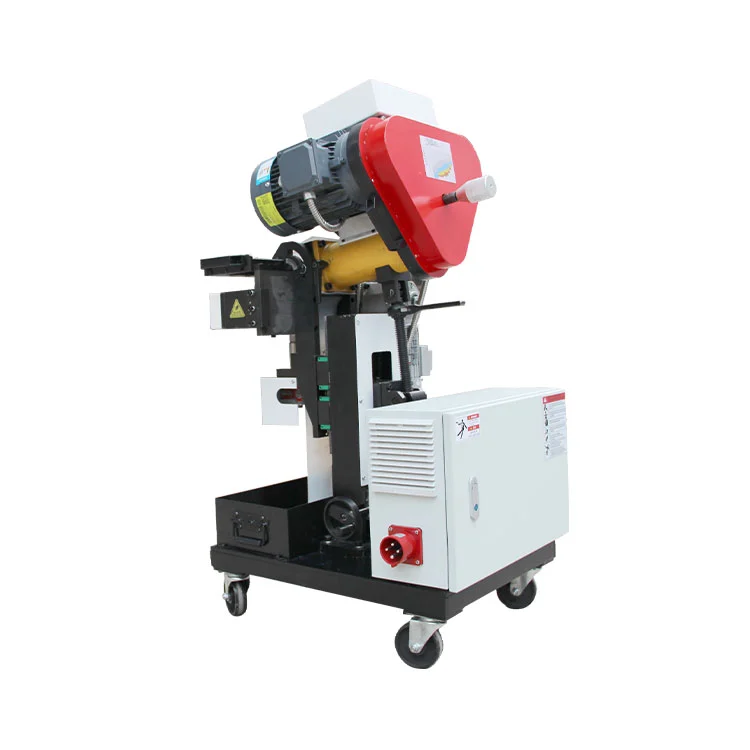
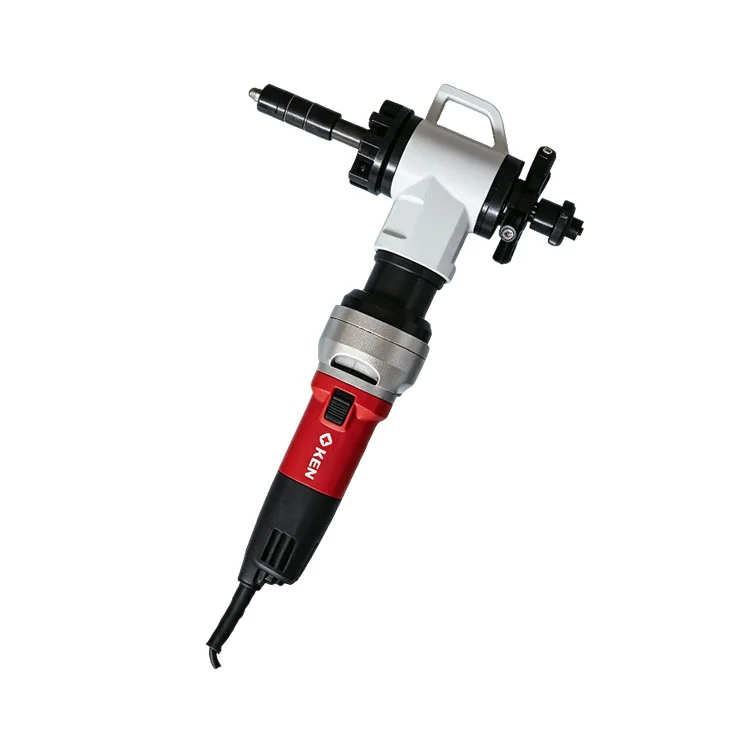
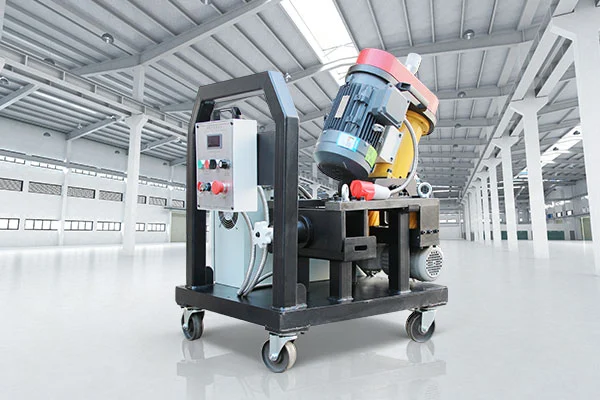
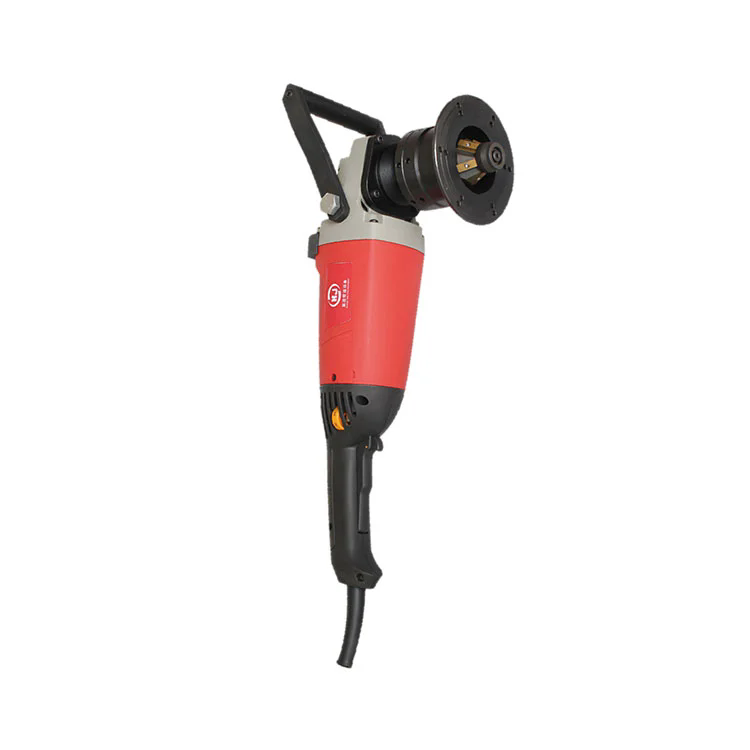
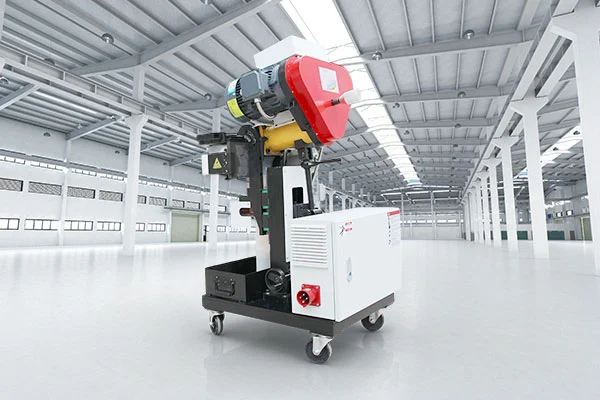
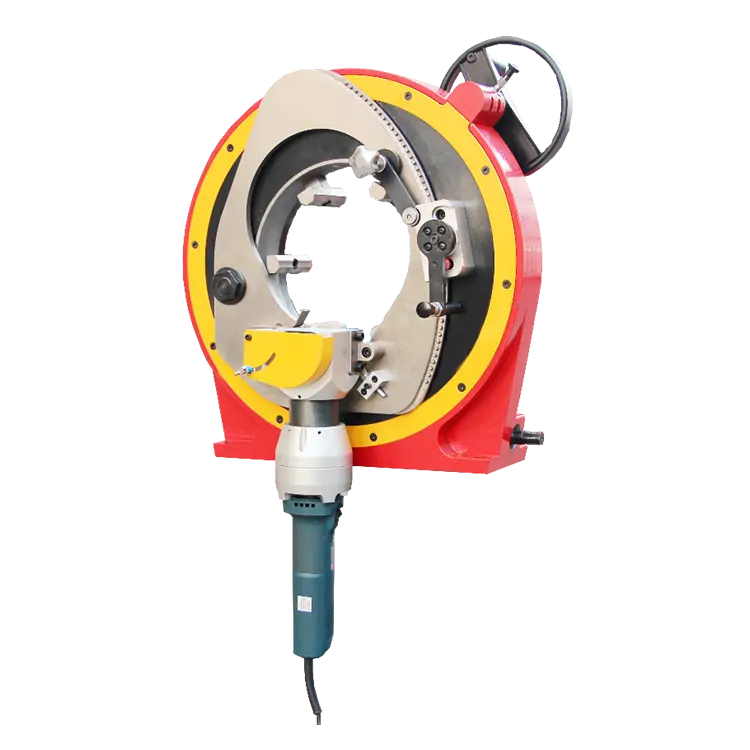
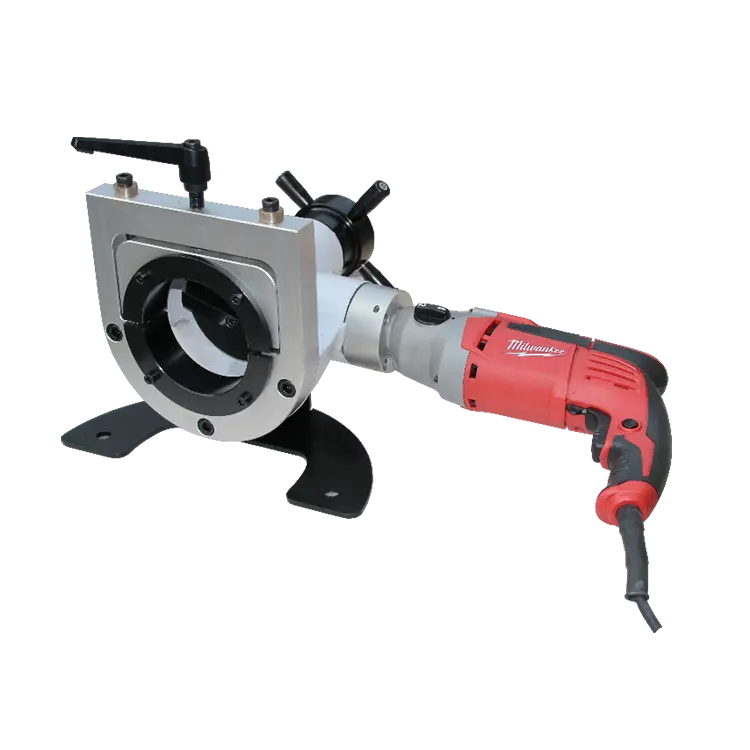
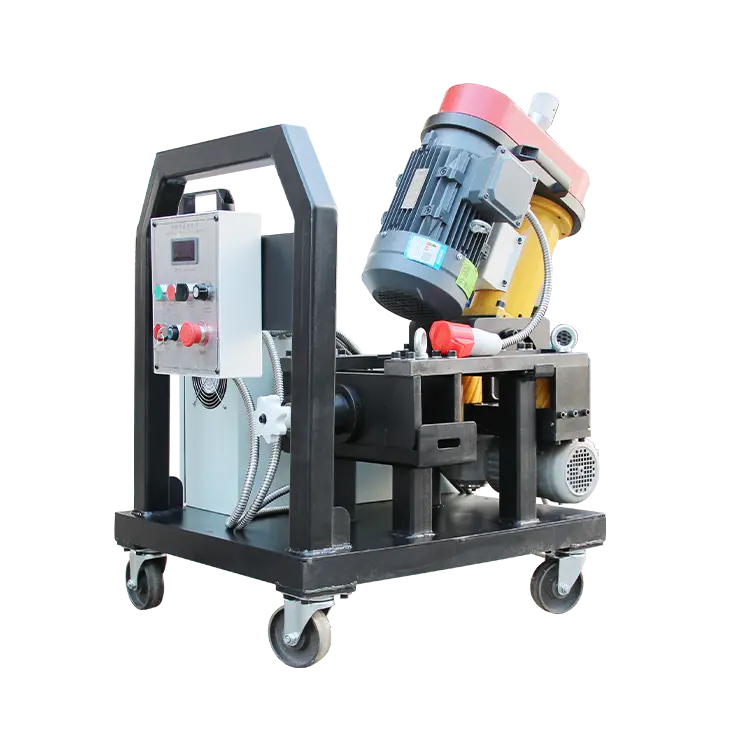
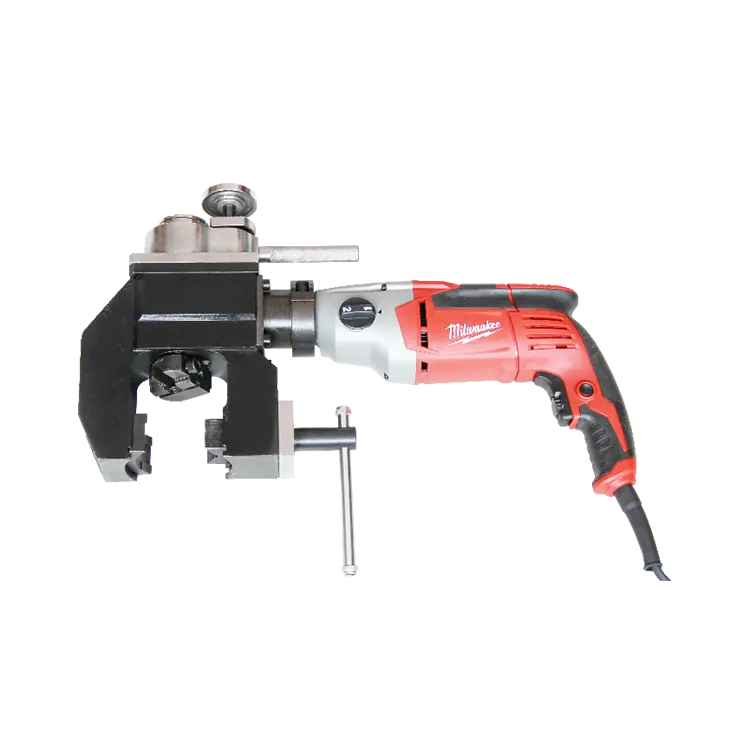
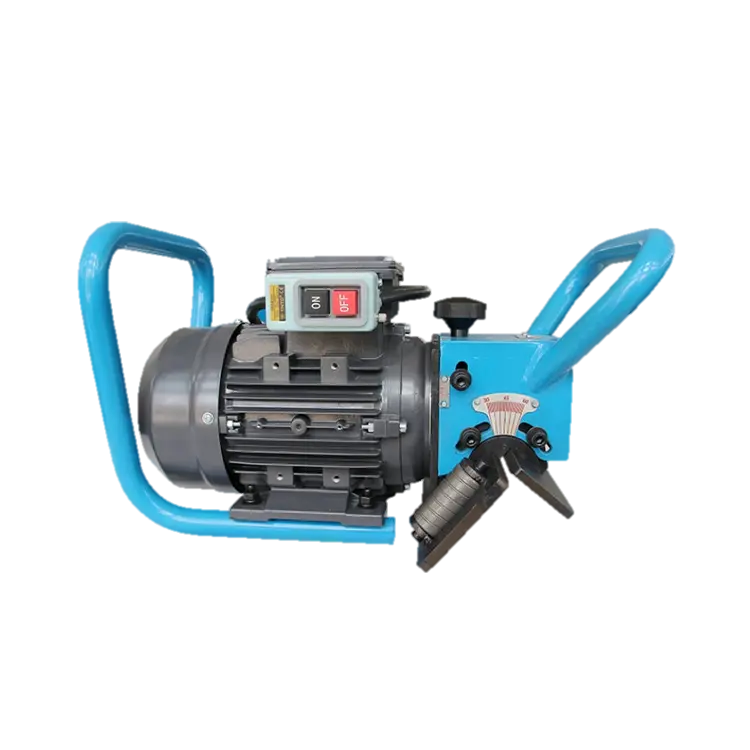
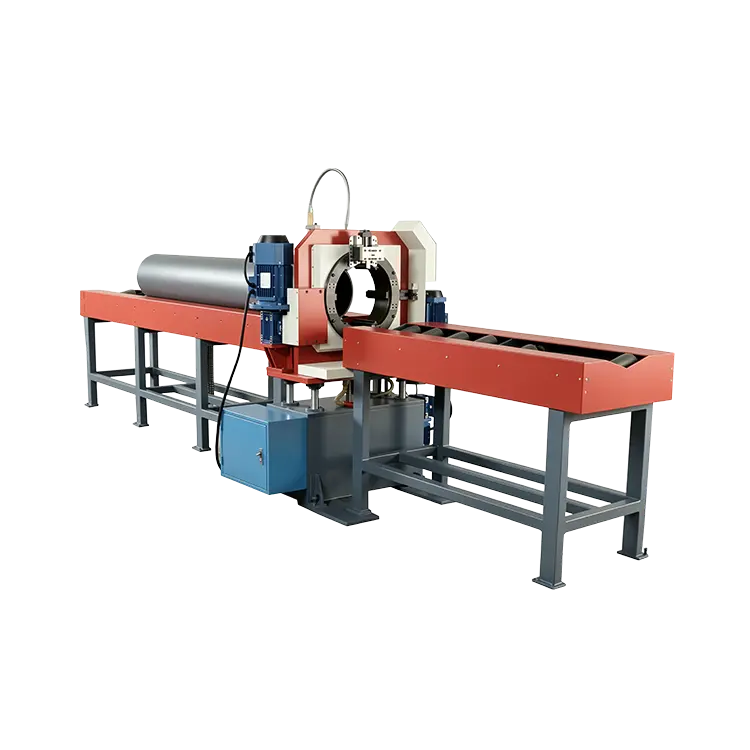
曲面溝加工機は、ポータブルな手持ち式ユニットから大量生産用の大型据え置き機まで、いくつかの構成で利用できます。
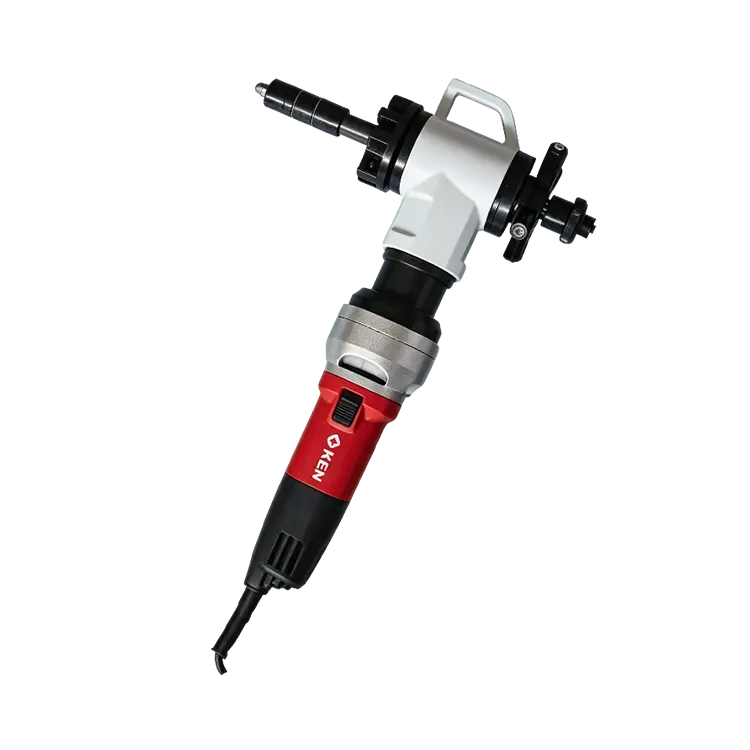
- ポータブル溝入れ機:現場でのパイプ準備用に設計された軽量の手持ち式またはベンチマウント式ユニットです。メンテナンスや修理作業に最適です。
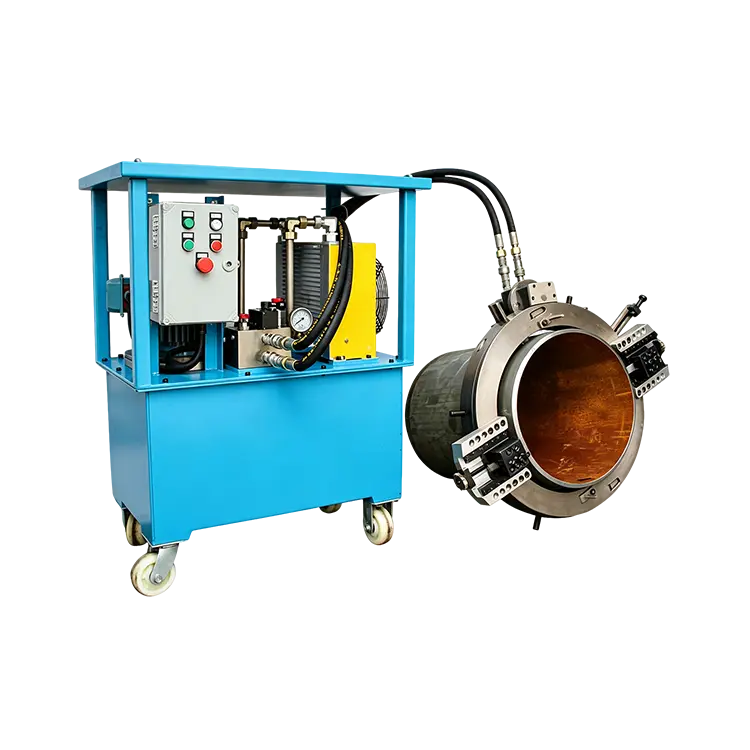
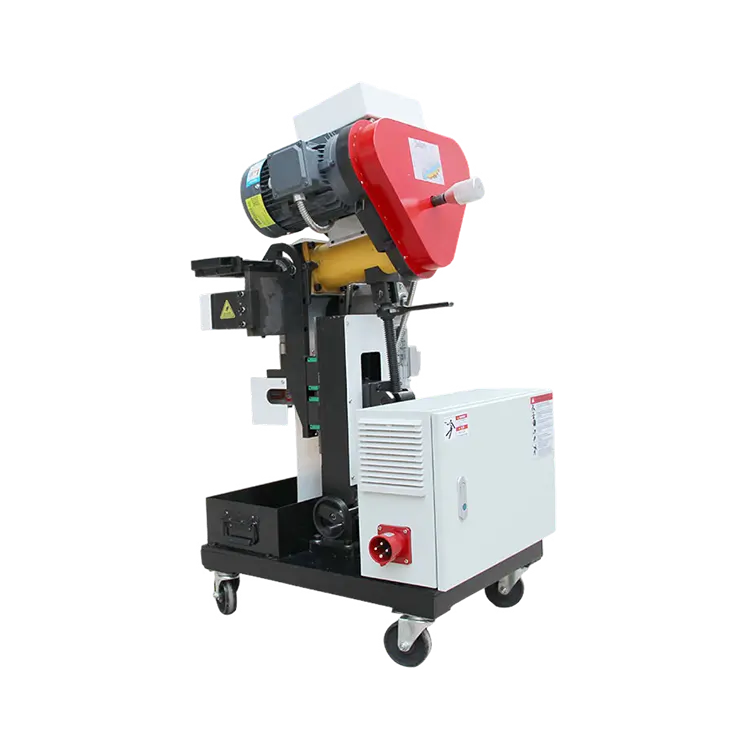
- 固定式溝入れ機:ワークショップまたは工場生産用の大型の床置き型機械。これらは、より高い容量と自動化機能を提供します。
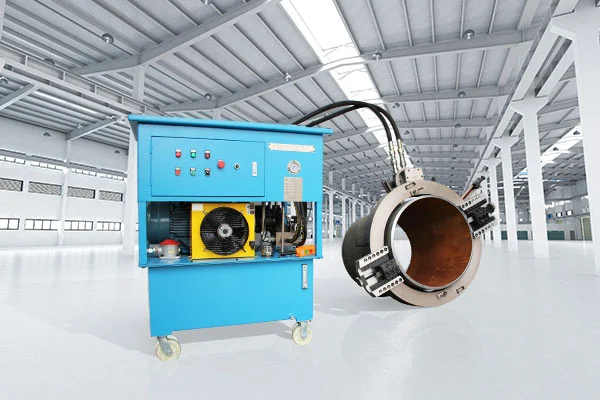
- 油圧駆動システム:スムーズで制御可能なパワーを提供し、一貫した溝形成を実現します。
- 電気駆動システム:ポータブルユニットでは一般的です。電源が必要ですが、信頼性の高いパフォーマンスを提供します。
- ツーリングシステム:溝入れロールと切削工具はパイプのサイズと材質に応じて異なります。クイックチェンジツールによりセットアップ時間が短縮されます。
ツーリング システムは機械の重要なコンポーネントです。溝を適切に形成するには、溝切りロールまたは切削工具をパイプのサイズと材質に適合させる必要があります。工具が磨耗したり不適切であると、仕様外の溝が生じ、接合部の完全性が損なわれる可能性があります。
04. 精度パラメータと寸法制御
の精度曲溝加工機重要な溝の寸法を制御する能力によって定義されます。これらの寸法は、カップリングのメーカーの要件と該当する規格を満たしている必要があります。
| パラメータ | 説明 | 重要性 |
|---|---|---|
| 溝径 | 溝の底の直径 | カップリングのかみ合いを決定します |
| 溝幅 | 溝の軸方向の幅 | カップリングハウジングに対応 |
| 溝の深さ | 溝の半径方向の深さ | 適切なガスケット圧縮を確保 |
| 溝の位置 | パイプ端から溝までの距離 | 適切なカップリングの位置合わせを保証 |
| 肉厚 | 溝底壁残存 | 圧力定格を維持 |
| 表面仕上げ | 溝表面の平滑度 | ガスケットの損傷や漏れを防ぎます |
標準溝付継手の仕様に準じます。
機械は各パイプのサイズと材質に合わせて正しくセットアップする必要があります。溝切りロールや切削工具は、正しい溝の直径、幅、深さを実現するように調整されます。パイプ端に対する溝の位置も重要であり、厳しい公差内で制御する必要があります。
05. 材質の適合性と切削工具の選択
の曲溝加工機炭素鋼、ステンレス鋼、亜鉛メッキ鋼、一部のプラスチックなどのさまざまなパイプ材料と互換性があります。工具と機械の設定の選択は、溝加工される材料によって異なります。
- 炭素鋼:溝付き配管システムに最も一般的な材料。ロール溝入れは通常、標準的な肉厚に使用されます。
- ステンレス鋼:加工硬化を避けるために、圧延圧力をより慎重に制御する必要があります。壁が厚い場合は、溝切り加工が必要になる場合があります。
- 亜鉛メッキ鋼:ロール溝加工も可能ですが、溝部分で亜鉛メッキが傷つく可能性があります。切断溝加工も代替手段ですが、切断端を腐食から保護する必要があります。
- プラスチックパイプ (PVC、CPVC、PP):溝付きジョイントは一部のプラスチック配管システムで使用されています。特殊な工具と手順が必要です。
- 工具材料:溝入れロールと切削工具は、耐久性と耐摩耗性を高めるために硬化工具鋼または超硬で作られています。
06. アプリケーションドメインと業界のユースケース
湾曲溝加工機は、組立速度、柔軟性、信頼性を目的として溝付き配管システムが採用されている幅広い業界で使用されています。
- 防火システム:溝付きジョイントは、迅速な設置と地震動への対応能力により、防火スプリンクラー システムに広く使用されています。
- 冷暖房空調設備と配管:組み立てやメンテナンスが容易なため、冷水、暖房、家庭用水道システムに使用されます。
- 産業プロセス配管:化学プラント、製油所、さまざまなプロセス流体の製造施設で使用されます。
- 採掘と鉱物加工:頑丈で信頼性の高いジョイントが必要なスラリーや水のラインに使用されます。
- 海洋および海洋:振動や動きが懸念される造船や海上プラットフォームで使用されます。
- 水と廃水の処理:耐食性とメンテナンスの容易さから処理場で使用されています。
これらの用途に共通する要件は、パイプを接続するための高速、信頼性、コスト効率の高い方法の必要性です。湾曲溝加工機は、接合部の完全性を保証する一貫した高品質の溝を生成することでこれを可能にします。
よくある質問
技術仕様と規格は異なる場合があります。特定のアプリケーション要件については、必ずメーカーのドキュメントを参照してください。